ソリッドエンドミルでの荒加工は卒業!
『マックスマスター&マックスマスターミニ』
両面4コーナ仕様の高送りカッタ。
小径(Φ10~)ラインナップ。小径多刃仕様で高能率。




Features
マックスマスター&マックスマスターミニの特長

経済的&高剛性仕様の
インサート
インサートは両面使用可能な4コーナ仕様で経済的。広範囲にわたる荒加工において最適な高剛性仕様の設計により、抜群の切りくず排出量を実現します。

小径多刃仕様で加工能率アップ
【マックスマスターミニ】小型インサートの多刃仕様で高能率な荒加工が可能。Φ10本体対応の両面4コーナインサートは当社初採用。また、ネガアキシャルカッタにつき、従来のポジアキシャルカッタに対して高い本体剛性を達成。

幅広い被削材に対応した
高送りカッタ
【マックスマスター】4形状9種類のインサートラインナップ。用途に応じて最適な刃先形状を選択でき、幅広い被削材に対応可能。
Challenges
ソリッド工具の価格高騰にお悩みの方
こんな加工をしたい人におすすめ
ソリッド工具からの置き換えで、工具コストを大幅低減
マックスマスターミニは、小径サイズ(Φ10~Φ16)をラインナップ。ソリッド工具からの置き換えにより、工具費低減に貢献。
小径の荒加工は、ぜひマックスマスターミニにおまかせください。
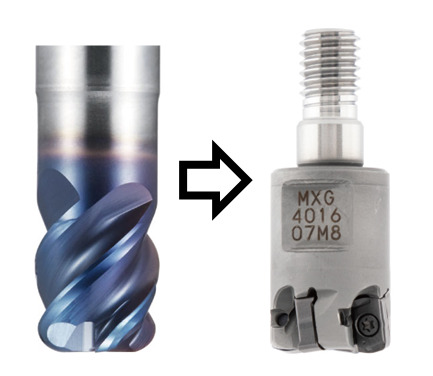
【POINT】両面4コーナ仕様でさらに経済的
従来工具「QMミル」と比較して、インサート1個あたりの使用可能コーナ数が2倍に。
コストパフォーマンスが飛躍的に向上しました。
Challenges
加工時間短縮にお悩みの方
こんな加工をしたい人におすすめ
高送り加工で時短
マックスマスターは高送りが得意。加工時間の短縮を実現します。
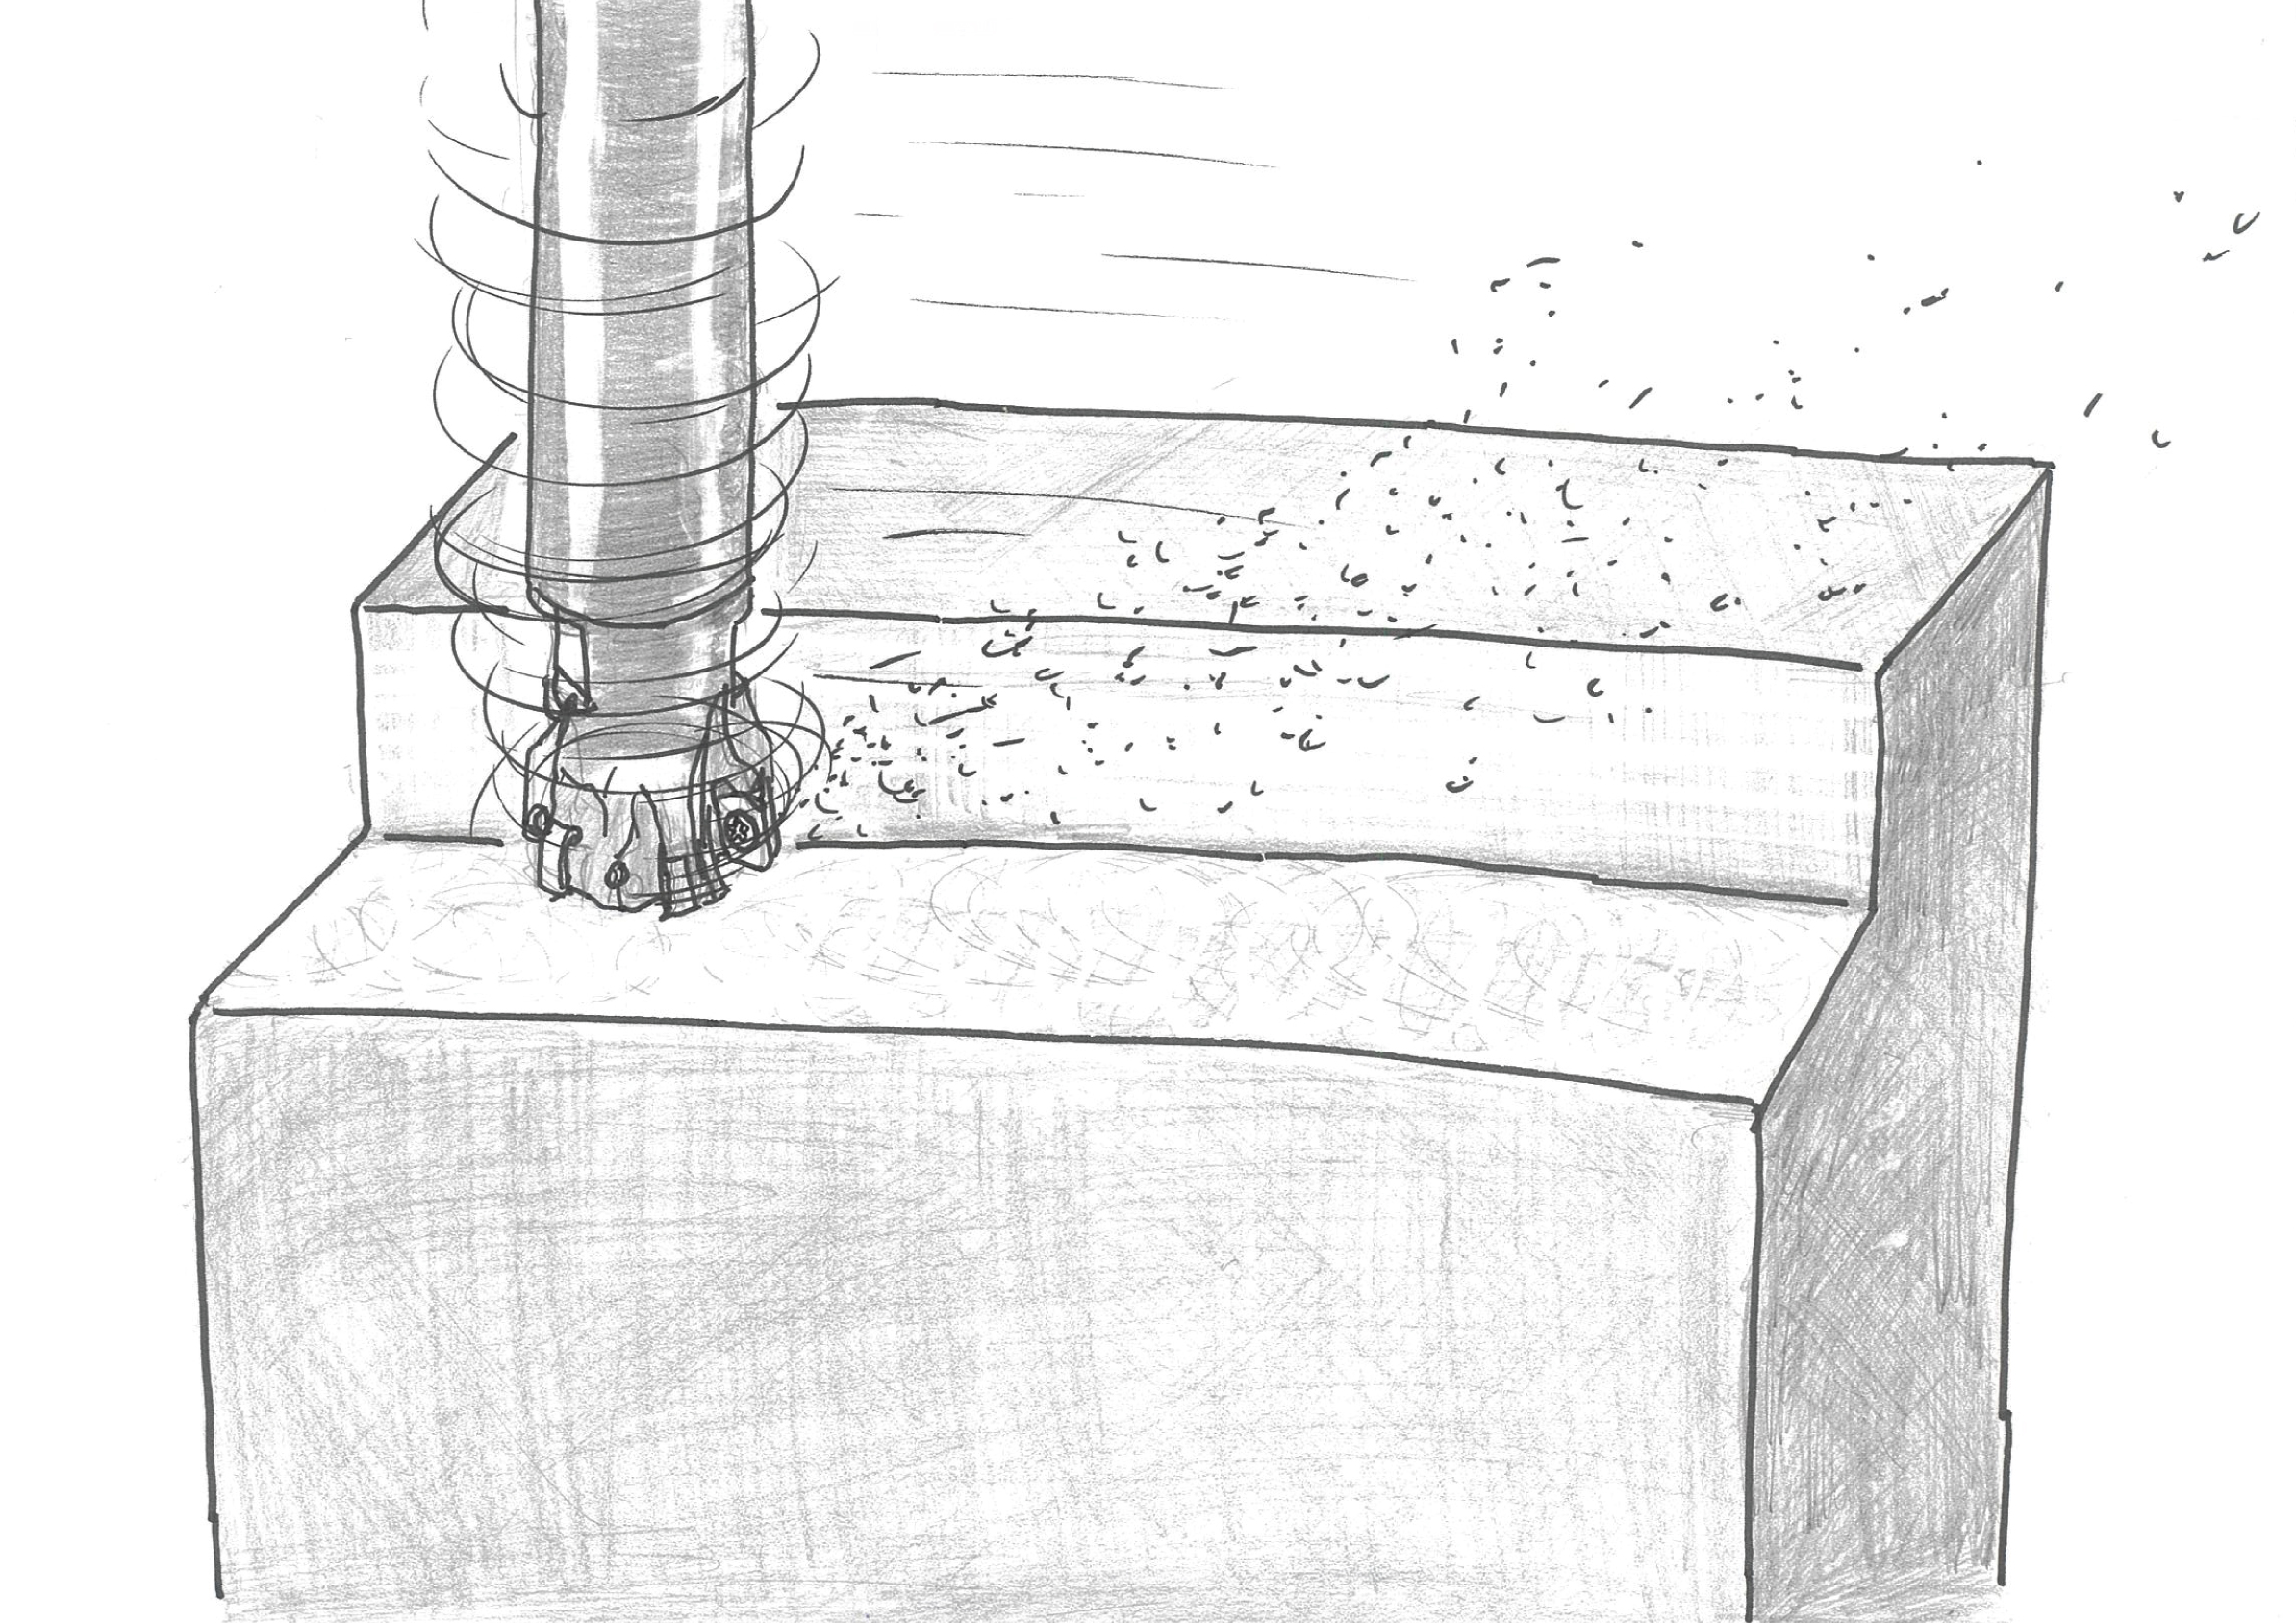
平面荒加工の能率改善
お悩み:ショルダーカッタによる平面荒加工で加工時間がかかっていた
依頼して解決したこと
「マックスマスターと頑固一徹」を採用。送り速度Vf 1,000→11,460(mm/min)の超高速加工で加工能率約3倍に。
→事例詳細をチェック

SUS316Lの荒加工における低抵抗化
お悩み:SUS316Lの加工で切削抵抗を抑えたい
依頼して解決したこと
「マックスマスター」を採用。切削抵抗が抑えられ、33%の寿命アップ。加工能率は1.2倍に向上。
→事例詳細をチェック
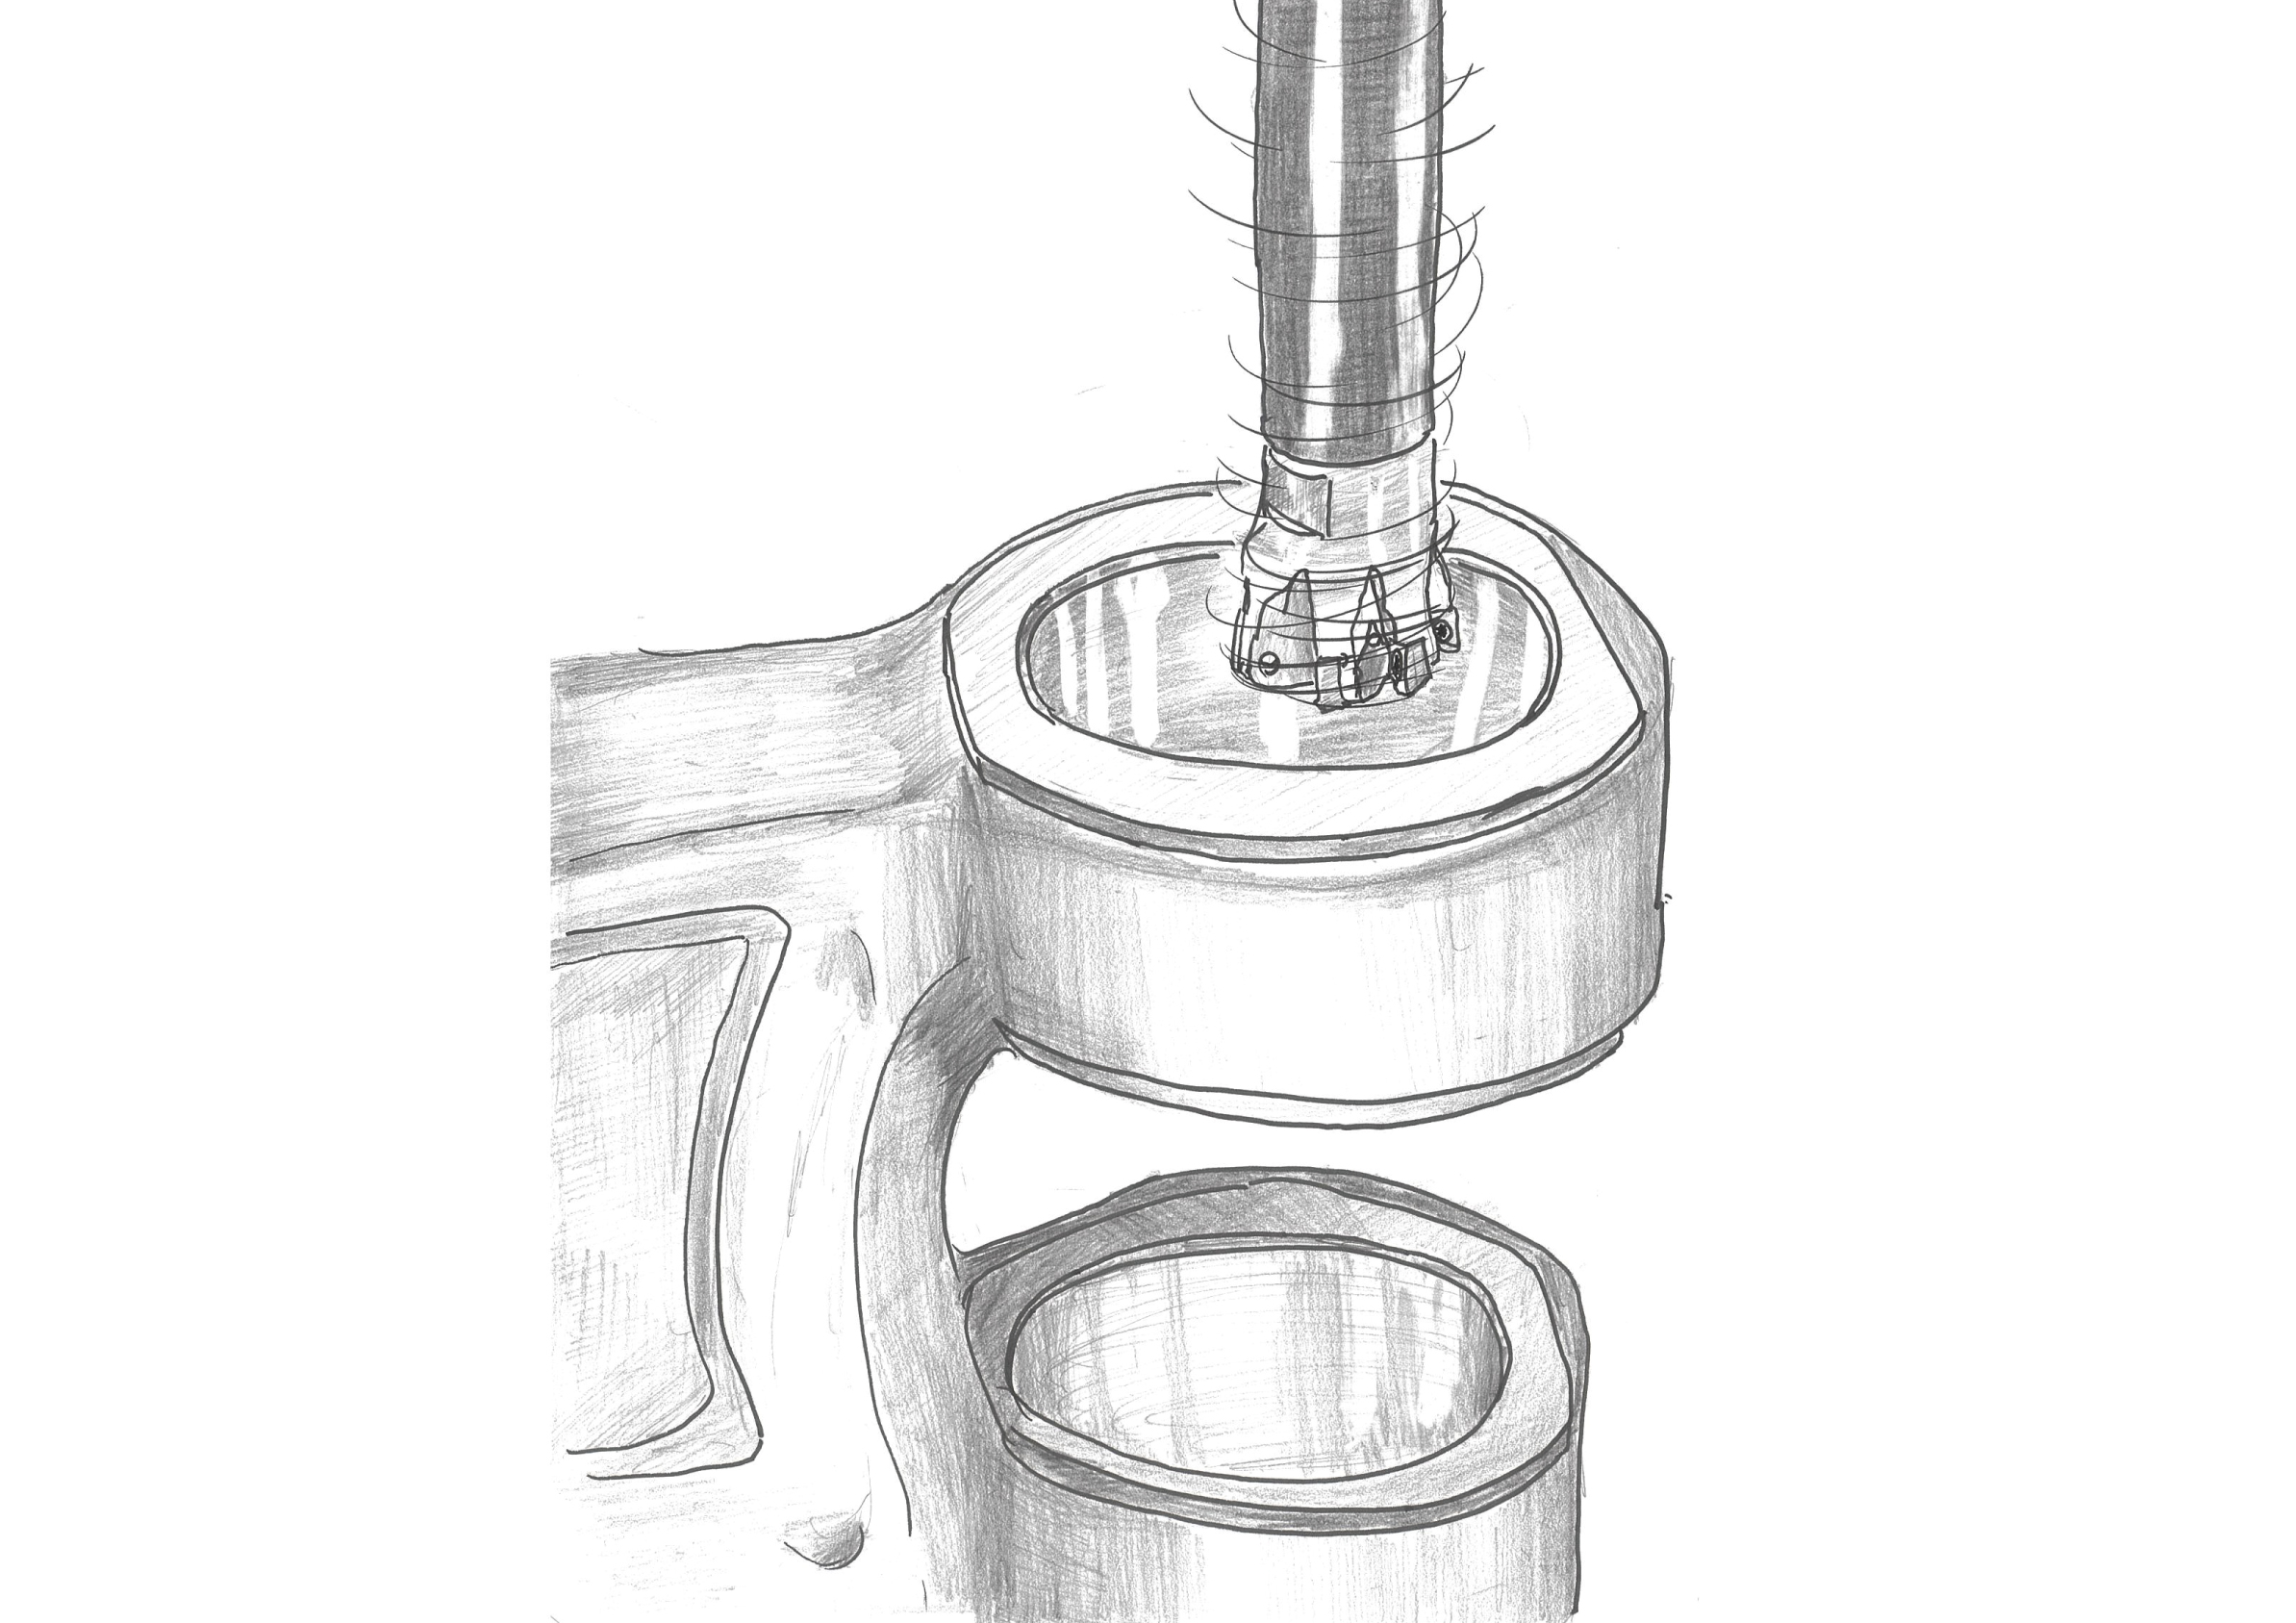
ヘリカル切削でボーリング加工の切りくず処理を解決!
お悩み:現行のボーリング加工において切りくずが伸び、手作業による除去作業が発生しており加工効率が悪い。
依頼して解決したこと
「マックスマスターと頑固一徹」を採用。ヘリカル加工へ切り替えたことにより切りくず問題は解消され、自動化に貢献!
→事例詳細をチェック
Challenges
高硬度材加工の寿命改善にお悩みの方
こんな加工をしたい人におすすめ
高硬度材加工用の刃先強化インサート「ENMQ」
刃先強度を重視したノンブレーカ形状が、加工時のチッピングを抑制。
さらに、耐摩耗性に優れた高硬度材専用コーティングとの相乗効果により、長寿命化を実現します。
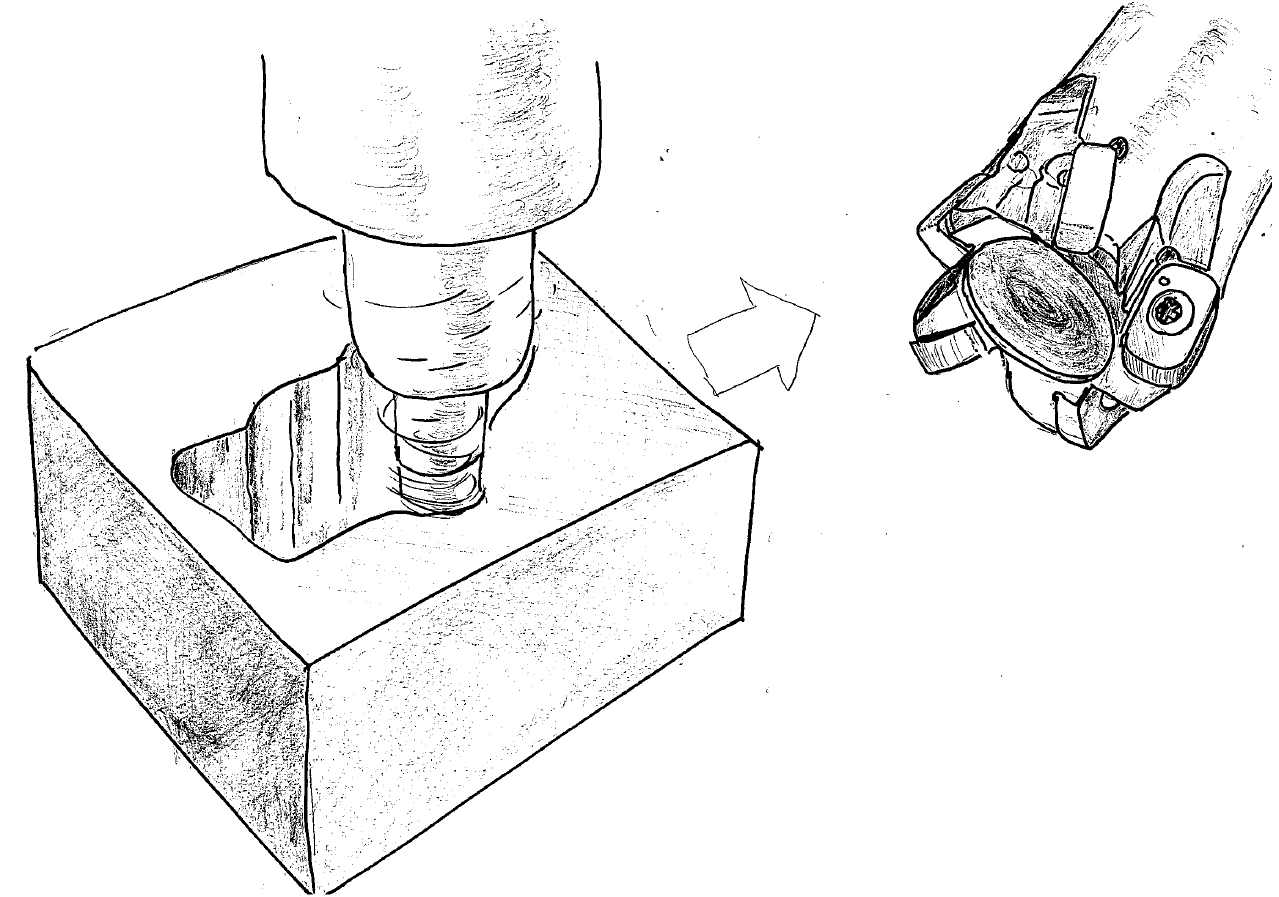
60HRC焼入れ鋼の加工改善
お悩み:鍛造金型の焼入れ鋼の加工において、寿命改善にトライしたい
依頼して解決したこと
「マックスマスター」採用。高硬度材用インサートENMQ100312ZERを使用し、60HRCでも問題なく加工できました。
→事例詳細をチェック
Lineup
各タイプの工具径
| シリーズ | 形番 | タイプ | 工具径 |
|---|---|---|---|
| マックスマスターミニ | MXG-07 | モジュラータイプ | Φ10~Φ20 |
| GMX-07 | シャンクタイプ | Φ10~Φ13 | |
| マックスマスター | GMX | ボアタイプ | Φ50~Φ66 |
| GMX | シャンクタイプ | Φ16~Φ32 | |
| MXG | モジュラータイプ | Φ16~Φ42 |
加工動画
マックスマスターシリーズに関するFAQ
高硬度材に対応するインサートはありますか?
マックスマスターのインサートでは、55〜60HRCの被削材にはENMU100312ZER-HL(DH102)を、60〜65HRCの被削材にはENMQ100312ZER(DH102)を第一推奨としています。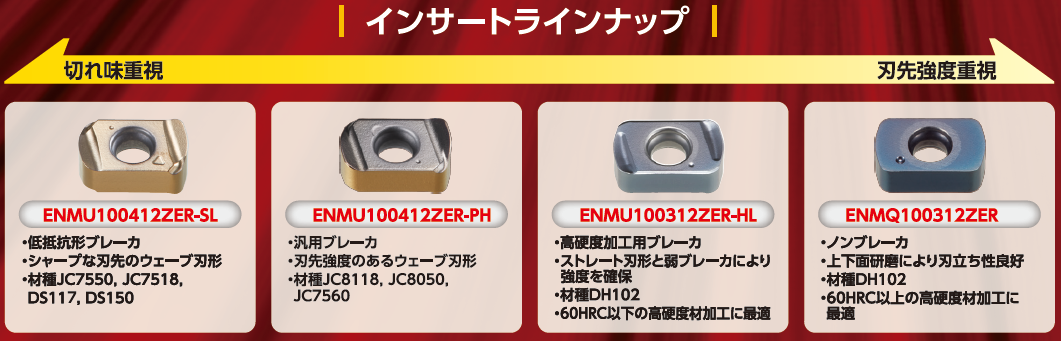
マックスマスターシリーズとQMシリーズはどのように使い分ければよいですか?
どちらもΦ10からラインナップしている、小型インサートを使った多刃仕様の工具です。加工内容に合わせてお選びください。
●高送り加工(荒加工)の場合
マックスマスターがおすすめです。両面4コーナ仕様のため、1コーナあたりのインサートコストを抑えて高能率な荒加工ができます。
●肩削りや仕上げ加工も行いたい場合
QMシリーズがおすすめです。高送りインサートに加えて、肩削り用・仕上げ用のインサートもラインナップしているため、1本のホルダでインサートを交換して、さまざまな加工に対応できます。