

Features
ショルダーエクストリームの特長

長寿命で綺麗な仕上がり面が
得られる外周研磨級インサート
インサートは両面4コーナ仕様。高精度な外周研磨級インサートで加工精度の向上と長寿命化を実現します。
また、円弧状の切れ刃軌跡を採用しており、加工面が綺麗で▽▽▽レベルの加工が可能です。

荒~中仕上げを高能率化する高切込み・高精度な17タイプ
Max.ap=15mmの17タイプ。高切込みでも高精度な加工を実現し、荒加工~中仕上げ工程を1工程に集約します。

中仕上げを高能率化する小径多刃の高速・高精度な11タイプ
本体外径許容差がマスターインサート使用時で0~-0.1mmの高精度仕様で中仕上げ工程に優れています。
小型インサートによる、小径多刃加工で高能率な高速加工が可能です。
チタン合金・耐熱合金加工に優れるSLインサートもラインナップ。
Challenges
加工面にお悩みの方
こんな加工をしたい人におすすめ
インサート精度=加工面精度
ショルダーエクストリームのインサートは外周研磨級。
カッタ装着時の各刃の高さバラつきを最小限に抑えることで、すべての刃が均一にワークへと当たり、加工面向上を実現します。
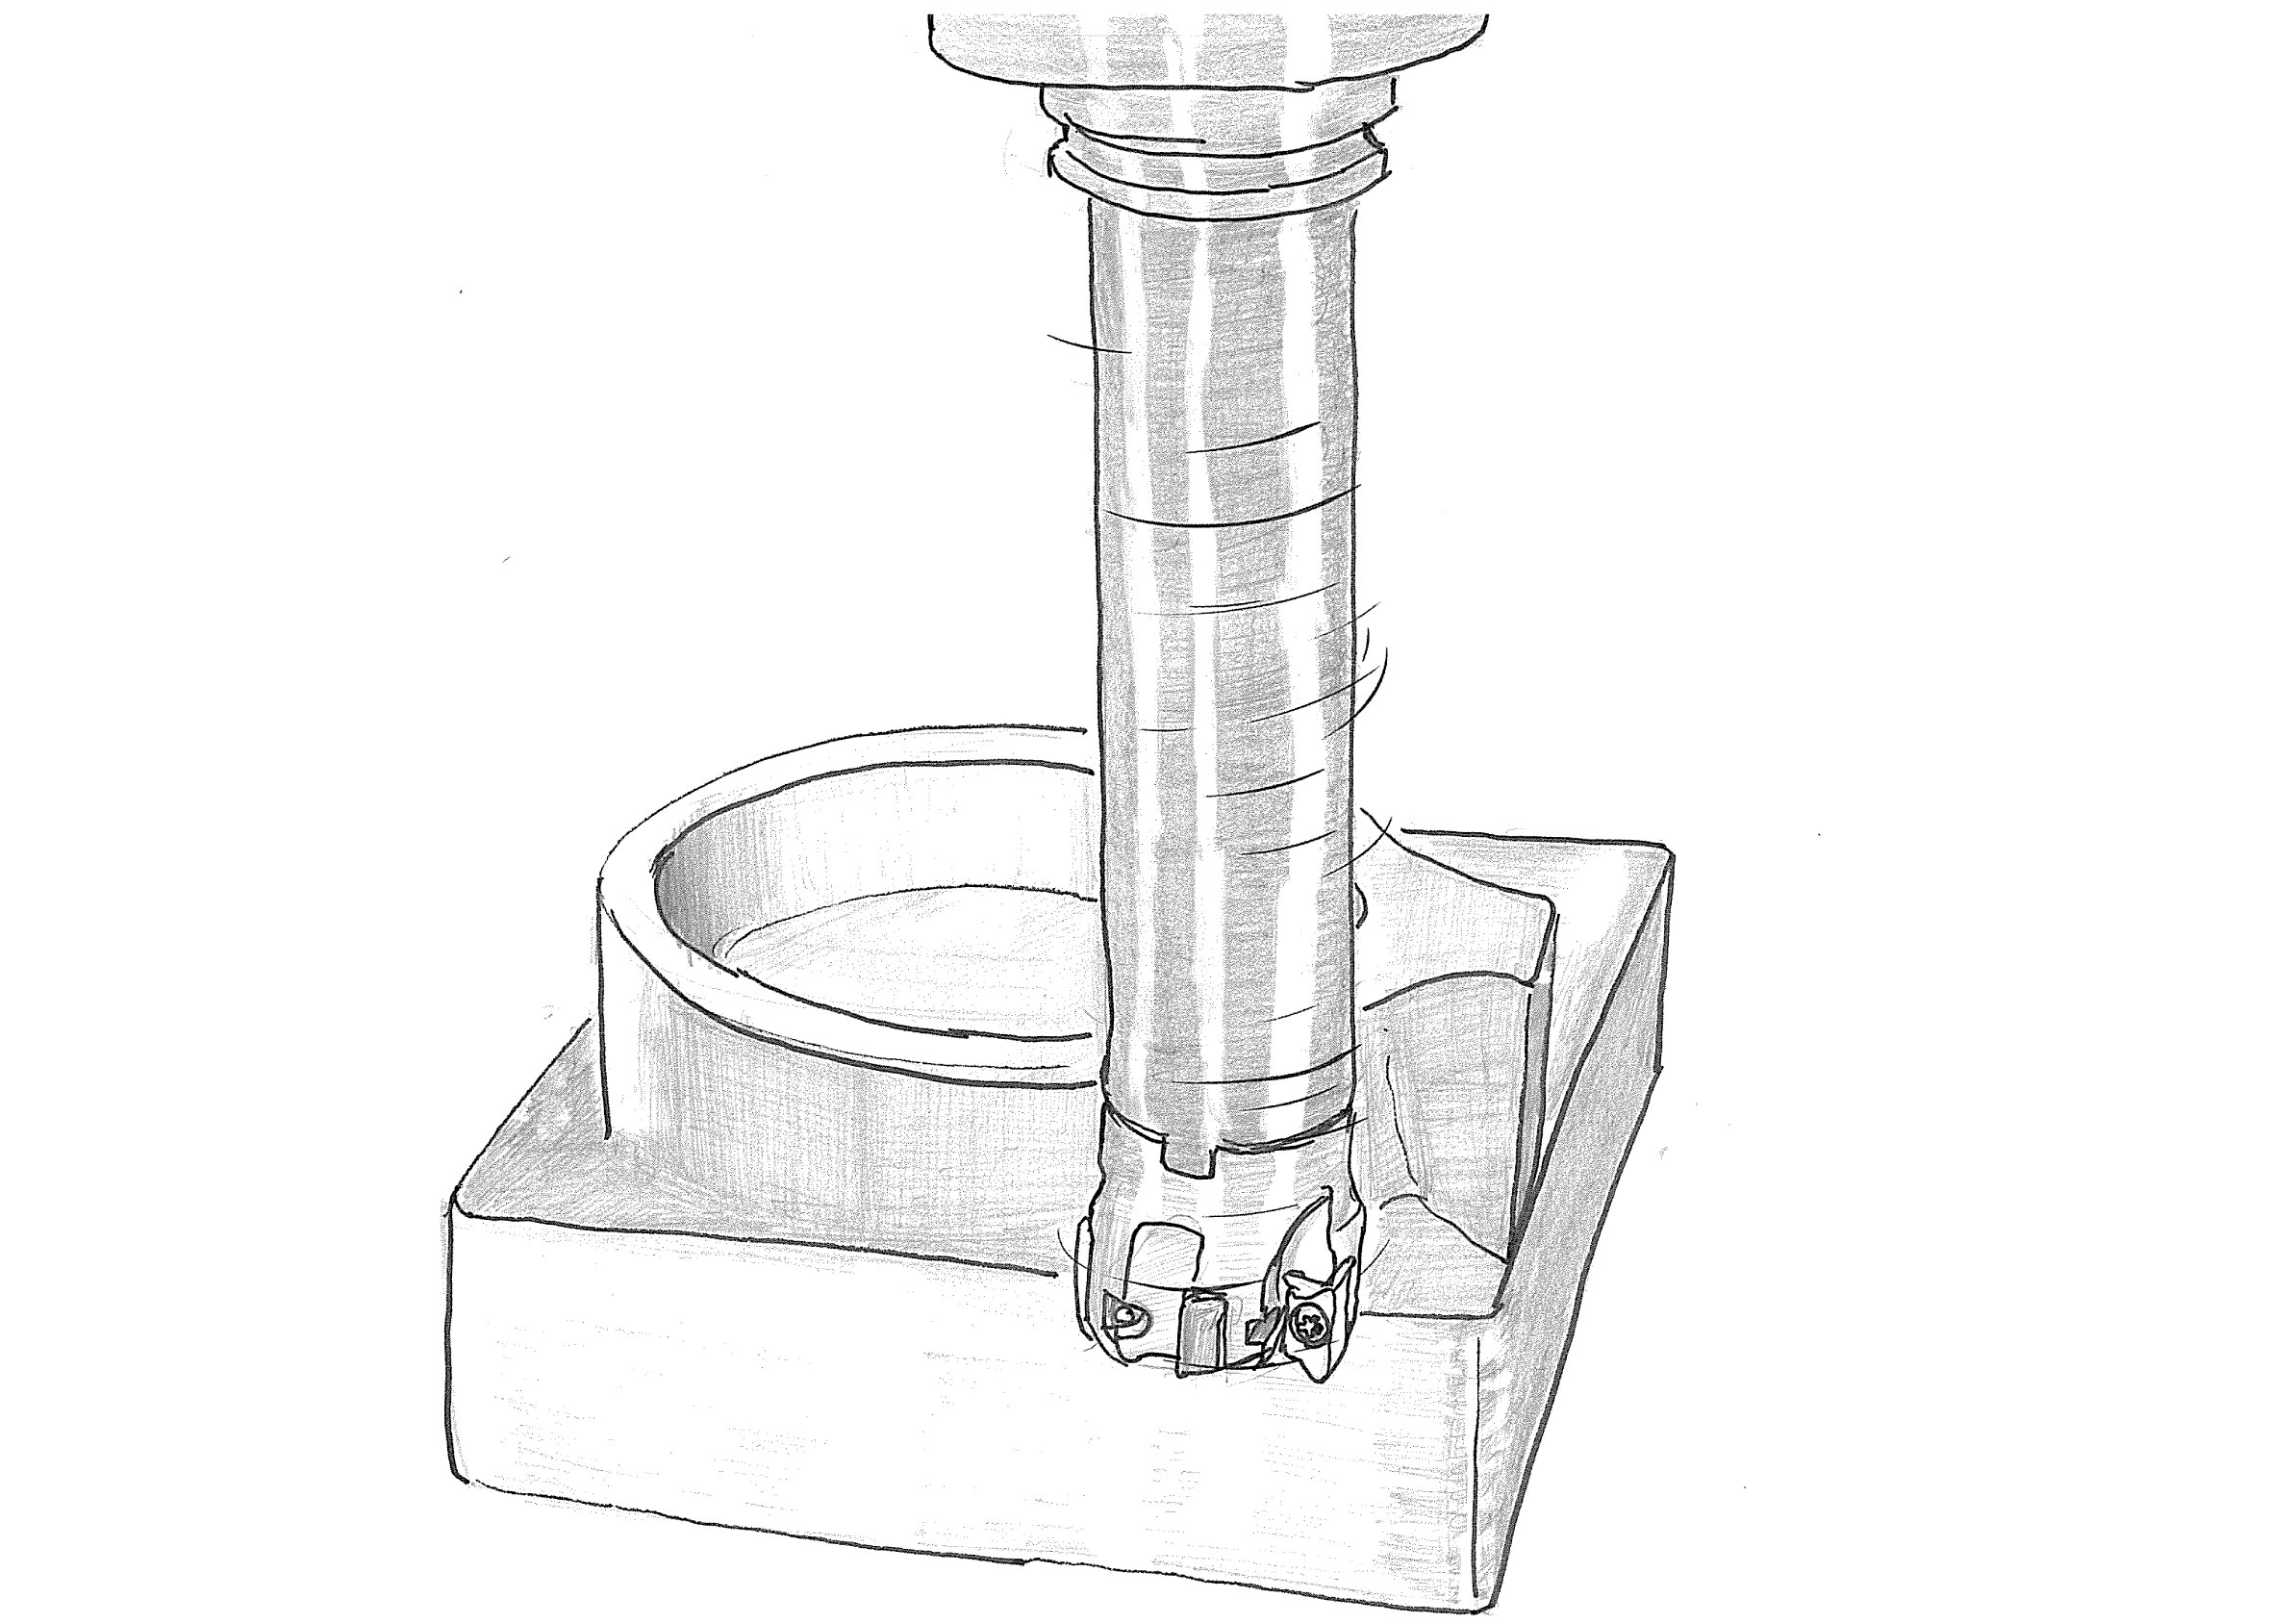
側面加工時の段差解消
お悩み: 側面加工を繰り返すと加工面に段差が生じてしまい、エンドミルでの後工程が必要になる為、加工時間・加工費が増加。
依頼して解決したこと
「ショルダーエクストリームと頑固一徹」を採用。段差のない仕上がり面を実現し、仕上げ工程を削減。
→事例詳細をチェック
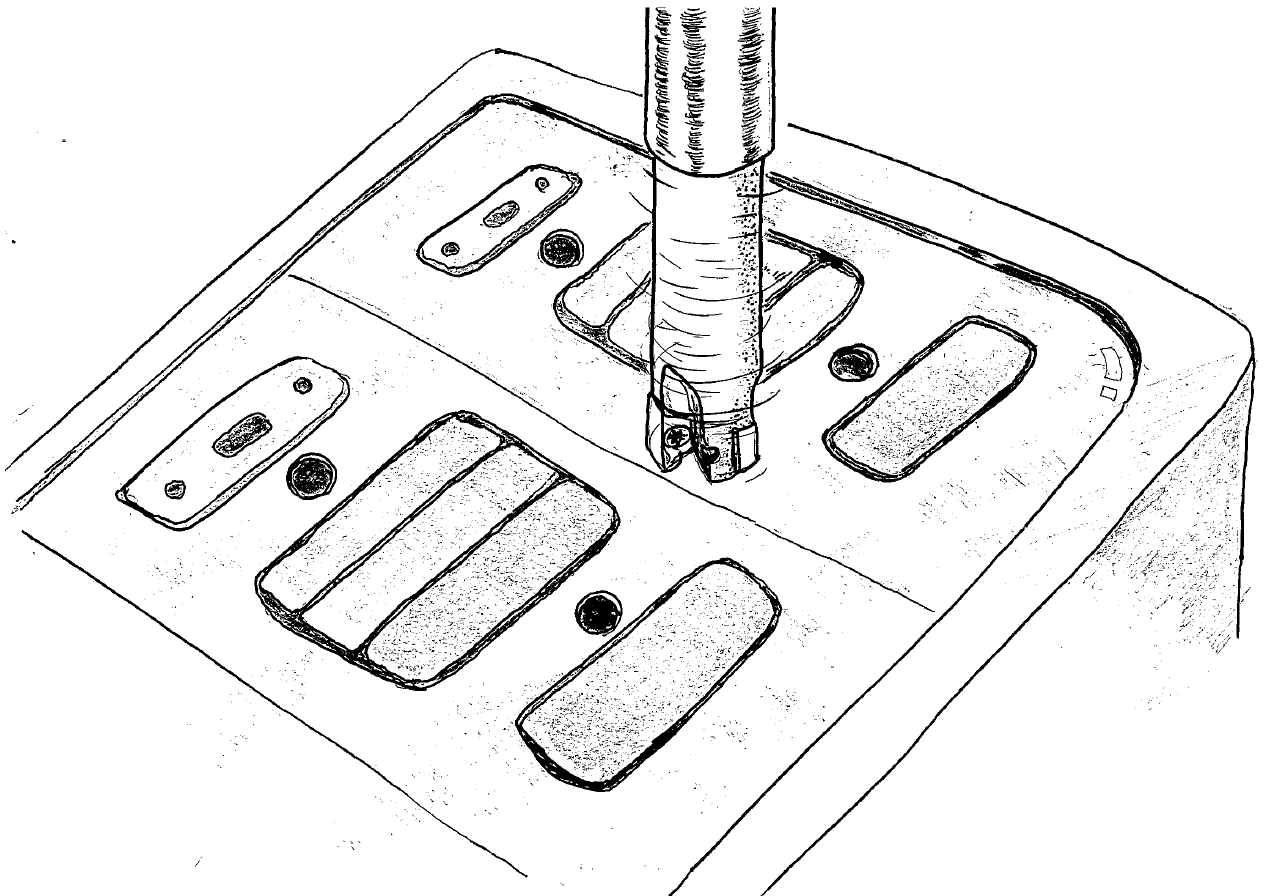
黒皮剥き込みの荒加工における加工面粗度向上
お悩み:黒皮剥き込みの荒加工でも、加工面粗度の良い工具がほしい。
依頼して解決したこと
「ショルダーエクストリーム11タイプ」を採用。荒加工にも関わらず、加工面良好(Ra1.2)
→事例詳細をチェック
Lineup
各タイプの工具径
| シリーズ | 形番 | タイプ | 工具径 |
|---|---|---|---|
| 11タイプ | EXSAP-11 | ボアタイプ | Φ40~Φ80 |
| EXSAP-11 | シャンクタイプ | Φ16~Φ40 | |
| MSX-11 | モジュラータイプ | Φ16~Φ40 | |
| 17タイプ | EXSAP | ボアタイプ | Φ50~Φ125 |
| EXSAP | シャンクタイプ | Φ25~Φ32 | |
| MSX | モジュラータイプ | Φ25~Φ40 |
ショルダーエクストリームに関するFAQ
ショルダーエクストリームの11タイプと17タイプの違いは何?
11タイプと17タイプはインサートの大きさが違います。
17タイプは最大15mmまでの切込みが出来ます。11タイプの最大切込みは10mmとなります。
加工の必要に応じた切り込み量や刃数で工具を選択頂けます。
突き加工には11タイプと17タイプのどちらが適していますか?
インサートの強度がある17タイプを推奨します。取り代が少ない場合は11タイプの多刃を選択ください。
ショルダーエクストリーム(11タイプ)のインサートの形状の特長を教えてください。
PM形(一般鋼用・汎用): 一般鋼全般に対応する汎用インサートです。
SL形(低抵抗用): PM形よりも切れ味を高め、切削抵抗を低減させたインサートです。チタン合金などの難削材加工に適しています。
ショルダーエクストリーム(11タイプ)でチタン合金、耐熱合金は加工できますか?
はい、加工可能です。ショルダーエクストリーム(11タイプ)には低抵抗形のSLブレーカがあります。
切削抵抗を抑えて加工熱の上昇を低減できるため、耐熱合金やチタン合金などの難削材の加工に適しています。
材種は、チタン合金にはDS150、耐熱合金にはDS118を第一推奨としています。
ショルダーエクストリームとショルダー6は、どのように使い分ければよいですか?
工具径、切込み量、加工内容によって使い分けます。小径から中径で加工面の品位を重視する場合はショルダーエクストリーム、大径で取り代の大きい荒加工を行う場合はショルダー6がおすすめです。
ショルダーエクストリームは、外周研磨級インサートにより良好な仕上げ面が得られます。ショルダー6は、大きいインサートで取り代の大きい加工に対応できます。また、両面6コーナ仕様のため、1コーナあたりのコストを抑えられます。
ショルダーエクストリームとSIC-EVOは、どのように使い分ければよいですか?
加工の安定性を重視する場合はSIC-EVO、仕上げ面品位とコストを重視する場合はショルダーエクストリームをおすすめします。
SIC-EVOは低抵抗設計で、突き出しの長い加工や断続切削などビビりやすい条件でも安定して加工できます(片面2コーナ)。ショルダーエクストリームは外周研削級インサートで良好な仕上げ面が得られ、両面4コーナ仕様のため1コーナあたりのコストを抑えられます。